

Hogyan működik a titánlemez titánfóliává
A titánlemezek titánfóliákba történő feldolgozása egy több pontos eljárást magában foglaló folyamat, amely megköveteli az anyagtulajdonságok, a feldolgozó berendezések és a folyamatvezérlés átfogó megfontolását.

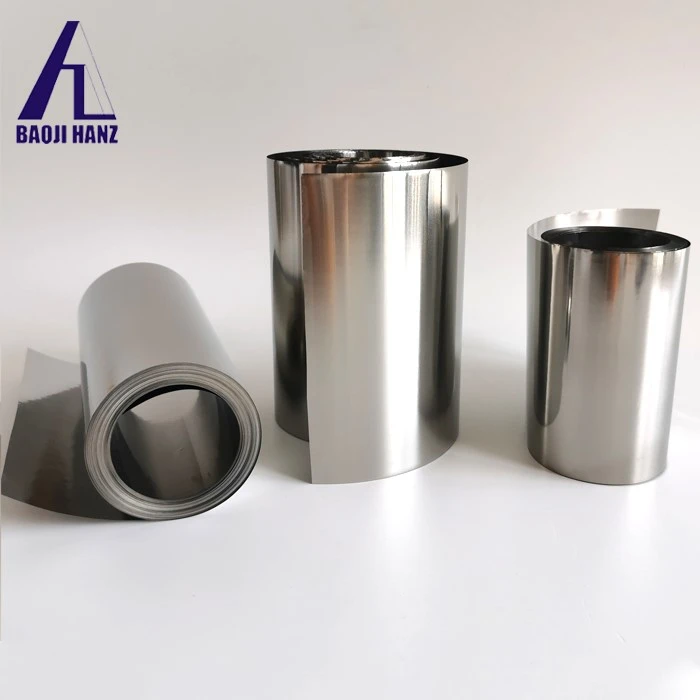
Az alábbiakban a kulcsfontosságú lépések részletes leírása:
Nyersanyag -előkészítés és előkezelés
Anyagválasztás: Válassza ki a tiszta titánt (például GR1, GR2) vagy titánötvözetet (például a Ti -6 al -4 v) a követelmények szerint, hogy biztosítsák, hogy a kezdeti titánlemez felülete lapos és hibamentes legyen.
Felszíni kezelés:
Mechanikus tisztítás: Távolítsa el az oxidréteget és a szennyező anyagokat őrléssel vagy homokfúvással.
Pácolás: Használjon vegyes oldatot a hidrofluorinsav (HF) és a salétromsav (HNO₃) (tipikus 1: 3) eltávolításához a maradék -oxidok eltávolításához, majd alapos vízmosás és szárítás követi.
2. gördülő feldolgozás
Hot rolling (optional) : If the initial titanium plate is relatively thick (e.g. >5 mm), a forró gördülést először (800-1000 hőmérsékleten) lehet elvégezni, és az oxidáció egy védő atmoszférában (például argon) csökkenthető, hogy gyorsan vékonyítsa azt 1-2 mm -re.
Hideg gördülés (alapvető folyamat):
Multi-pass gördülés: Nagy pontosságú gördülő malmokat használnak, és az egyes átadások csökkentését 10% -30% -on szabályozzuk, hogy elkerüljék a túlzott munka edzését.
Kenés és hűtés: Használjon dedikált kenőanyagokat (például ásványolaj vagy polimer emulzió) a súrlódás csökkentésére, és szinkron hűtést hajtson végre a túlzott hőmérséklet -emelkedés megakadályozása érdekében.
Közép -lágyítás: A deformáció 50% -70}}}}} hekszetelése után a lágyítást (tiszta titán: 650-750 fok esetén a titánötvözet esetében: 700-850 fok) végezzük a plaszticitás helyreállításához. A lágyítás után a savmosás szükséges az oxidréteg eltávolításához.
3. Precíziós gördítés és vastagságvezérlés
Többgörgős gördülő malmok alkalmazása: Használjon Senjimir gördülő malmokat, mint 2 {2}} tekercsek, hogy fokozatosan csökkentsék a vastagságot 0-ra. 05-0. 2 mm (fólia standard).
Vastagságfigyelés: A valós idejű lézer vastagságmérő vagy röntgenfelügyeletet alkalmazzák annak biztosítása érdekében, hogy a tolerancia ± 0. 005 mm-en belül legyen.
4. utófeldolgozás és befejezés
Felületi polírozás: Az elektrolitikus polírozás vagy a mechanikus polírozás javítja a felület felületét.
Réses és élvágás: Használjon egy tárcsa -ollót a kért szélességre, és távolítsa el a burrokat a szélekről.
Tisztítás és szárítás: ultrahangos tisztítást használnak az olajfoltok eltávolításához, és szárítás után vákuumcsomagolást alkalmaznak az oxidáció megelőzése érdekében.
5. Minőségi ellenőrzés
Fizikai tulajdonságvizsgálatok: vastagság egységesség, szakítószilárdság, megnyúlás stb.
Hibafelismerés: A röntgen- vagy örvényáram-tesztelés a mikrokrák és a lyukak ellenőrzésére szolgál.
Kémiai elemzés: Győződjön meg arról, hogy az összetevők megfelelnek a szabványoknak (például ASTM B265).
Ágazati ismeretek
- Tantalum huzal részletei
- Hogyan működik a nikkel{0}}titán huzalok alakme...
- Hogyan válasszuk ki a kiváló minőségű titán gyö...
- A mérettartomány, amelybe a nióbiumötvözet leme...
- Milyen előnyei vannak a nőknek titángyöngyök vi...
- A tantalum alapvető tulajdonságai és a tantalum...
- A titáncsövek jellemzői
- A tantalum huzal specifikus alkalmazásai a repü...
- Hogyan dolgozzák fel a niobiumpor niobium blokk...
- Nikkel-titán huzal alkalmazása a fogászatban
- Nikkel-titán huzal alkalmazásában a repülésben
- A rézblokkok feldolgozási áramlása
- A titánlemezek alkalmazása a navigáció területén
- Titán damaszkusz tányér mezővel
- A molibdén körök feldolgozási módszerei
- Mire használsz fémkockákat?
- Damaszkusz titánlemezek: Az erő, a szépség és a...
- Tantalum huzal
- A volfrám -trükkök használati módszere
- Hogyan lehet minőségi ellenőrzést végezni a mol...


